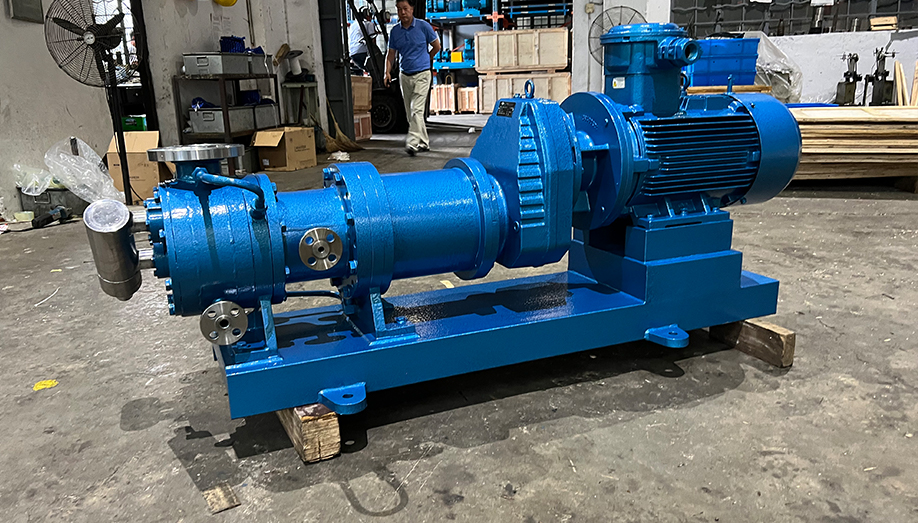
КПД магнитного центробежного насоса определяется следующими основными факторами:
Гидравлическая модель напрямую влияет на КПД насоса
Таблицы КПД двух гидравлических моделей (гидравлических моделей корпуса насоса и рабочего колеса) представлены в протоколе испытаний.
|
||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
2, Сопротивление разделительной гильзы влияет на КПД насоса.
Наибольшее влияние на КПД магнитного насоса оказывает вихревое тепло, возникающее в разделительной гильзе. Во время работы магнитного насоса взаимодействие внешних и внутренних магнитов порождает вихревое тепло. На отвод этого тепла тратится часть мощности, поэтому наибольшим КПД обладают насосы с разделительной гильзой из немагнитных материалов.
Разделительные гильзы металлических магнитных насосов обычно изготавливают из нержавеющей стали; для повышения эксплуатационных характеристик применяют хастеллой или титановые сплавы. Поскольку гильзы из нержавеющей стали стоят значительно дешевле изделий из хастеллоя и титановых сплавов, многие производители выбирают именно нержавеющую сталь.
| Таблица испытаний КПД для двух типов материалов Подробности см. в протоколе испытаний
|
||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
3, Корпус пластикового магнитного насоса
Поскольку пластиковые магнитные насосы предназначены для перекачки агрессивных химических сред, их корпуса изготавливаются преимущественно из пластика. Корпуса выпускаются двух типов: с пластиковой футеровкой и ротационным формованием; футеровка, в свою очередь, бывает свободной и плотной. КПД корпусов с пластиковой футеровкой ниже, чем у корпусов, изготовленных методом ротационного формования.
КПД насоса зависит от технологии ротационного формования и технологии нанесения футеровки.
| Таблица КПД корпусов насосов, изготовленных двумя технологиями Детали смотрите в протоколе испытаний
|
||||||||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
4, Качество магнитных материалов влияет на КПД насоса
В магнитных центробежных насосах применяются следующие магниты: наилучшими эксплуатационными характеристиками обладают редкоземельные магниты, а более низкими показателями – ферритовые, алюминиево-никель-кобальтовые и другие аналоги. При использовании высокоэффективных редкоземельных постоянных магнитов для внутреннего и внешнего магнитного блоков узлы имеют малые габариты, минимальное сопротивление при вращении, что обеспечивает высокий КПД насоса. Если вместо редкоземельных магнитов использовать ферритовые или алюминиево-никель-кобальтовые магниты с слабыми магнитными свойствами, КПД насоса снизится на 5–8 %.
Из трех вышеприведенных таблиц видно: применение усовершенствованной гидравлической модели вместо стандартной позволяет повысить КПД насоса примерно на 4 %; использование разделительной гильзы с высоким удельным сопротивлением вместо гильзы с низким удельным сопротивлением увеличивает КПД приблизительно на 14 %; корпуса насосов, изготовленные по технологии ротационного формования, обеспечивают прирост КПД около 9 % по сравнению с корпусами с пластиковой футеровкой. Замена низкоэффективных магнитных материалов высокоэффективными дает увеличение КПД насоса на 5–8 %.