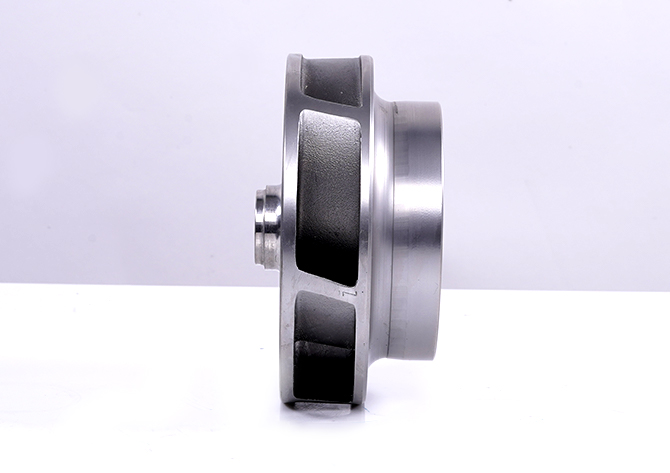
Мы производим шлифовку и полировку рабочего колеса литой детали, что значительно повышает КПД магнитного насоса.
Данные испытаний и методики расчета представлены в таблице.
| Артикул | Тип насоса | Канал рабочего колеса | Расход м³/ч |
Напор m |
Мощность на валу w/h |
Часы работы в год ч/год |
Мощность кВт |
Цена электроэнергии (юань) | Общая стоимость электроэнергии |
|---|---|---|---|---|---|---|---|---|---|
| 1 | IMC100-80-125 | Полированный | 99.01 | 17.99 | 7740.29 | 8640 | 66876 | 1.00 | 66876 |
| 2 | IMC100-80-125 | Неотполированный | 99.08 | 17.52 | 8282.10 | 8640 | 71557 | 1.00 | 71575 |
- Мощность на валу — это фактическое потребление электроэнергии.
Позиция №1 — насос с отполированными каналами рабочего колеса. Позиция №2 — насос с неотполированными каналами рабочего колеса.
При эксплуатации в течение 360 дней насос с отполированными каналами рабочего колеса позволяет сэкономить 4681 юань по сравнению с насосом с неотполированными каналами. (71557 кВт − 66876 кВт = 4681 кВт). Детальные данные представлены на двух слайдах ниже.
Экономия электроэнергии благодаря отполированным каналам рабочего колеса за 3–4 года полностью окупает стоимость насоса.
Мы являемся единственным производителем, владеющим технологией полировки каналов рабочего колеса.